NP控制图怎么做:样本量固定时的不合格品数
np控制图用于样本量固定的批次,直接监控不合格品数。先确认各批抽检件数相同,再结合控制限、判异与过离散检查读报告;图上的报警是排查线索,规格符合性还要另行评估。
np控制图的数据怎样排
以下结果来自本站演示数据(模拟生成,不代表真实研究结论),本例保留全部25个生产批次。每行对应一次固定抽检,生产批次保留原来的先后顺序;所需变量与方法解释见np 图。
| 数据列 | 含义 | 用途 |
|---|---|---|
| 不合格品数 | 本批被判不合格的件数 | 件数序列 |
| 受检样本量 | 本批实际受检件数 | 确认各批分母相同 |
| 生产批次 | 可回查的批次标签 | 对照检验记录 |
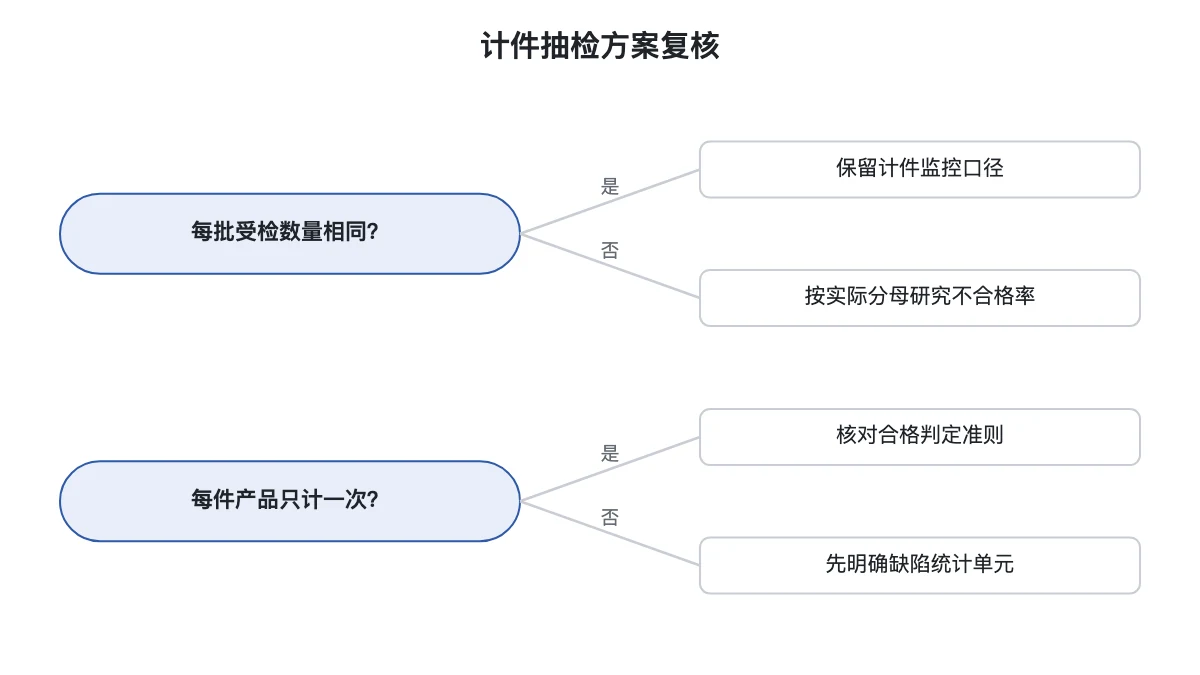
填表时先按件计数,同一件发现多处问题仍计为一件不合格品。抽检方案若发生变化,应保留真实分母并重新选择合适图型;把各批数量改成相同数值会掩盖数据口径的变化。
检验记录还应注明拒收或返工品是否再次进入抽样框,同一件产品重复纳入会破坏抽样独立性。若复查的是原先已判不合格的产品,应另存复检记录,避免与原批次随机抽样结果混合。
固定分母是这种图成立的基础,还需要检验对象具有可比性。不同机台、原料或班次混在同一批时,额外差异可能表现为过离散,现场应保留这些追溯字段,再判断是否需要分层研究。
不合格品数的分析步骤
- 在方法列表选择「np 图」,准备带列名的数据表,先逐行比对不合格品数与受检样本量,确认计数非负且未超过受检总数。
- 将对应列放进「不合格品数」「样本量」「子组编号/批次」区,核实批次排序与现场记录一致,分母保持实际值。
- 点开始分析,先读前提检验,再读主结果与控制图,最后检查效应量与事后分析中的总体水平、区间和逐批比较。
操作完成后还要区分总体估计与逐点判异:平均不合格率概括整段抽检,单批位置则用来定位异常时段。报告口径确定后再写结论,开通会员后可导出 Word / PDF 报告、使用 AI 解读。
固定样本量下的控制限怎么看
本例各批固定受检200件,中心线为11.5200,近似上下控制限为[1.6353, 21.4047]。第09批与第20批越限,过离散检验p<0.001、离散比3.478,说明批间差异超过二项抽样预期,当前图宜作为调查信号而非稳定基准。
控制图的纵轴是件数,中心线是固定抽检数量与合并不合格率的乘积。近似界限可以落在小数上,而实际件数只能取整数;报告另列精确二项界限时,应明确此次结论采用哪组界限,避免把两种界限的报警名单拼接使用。
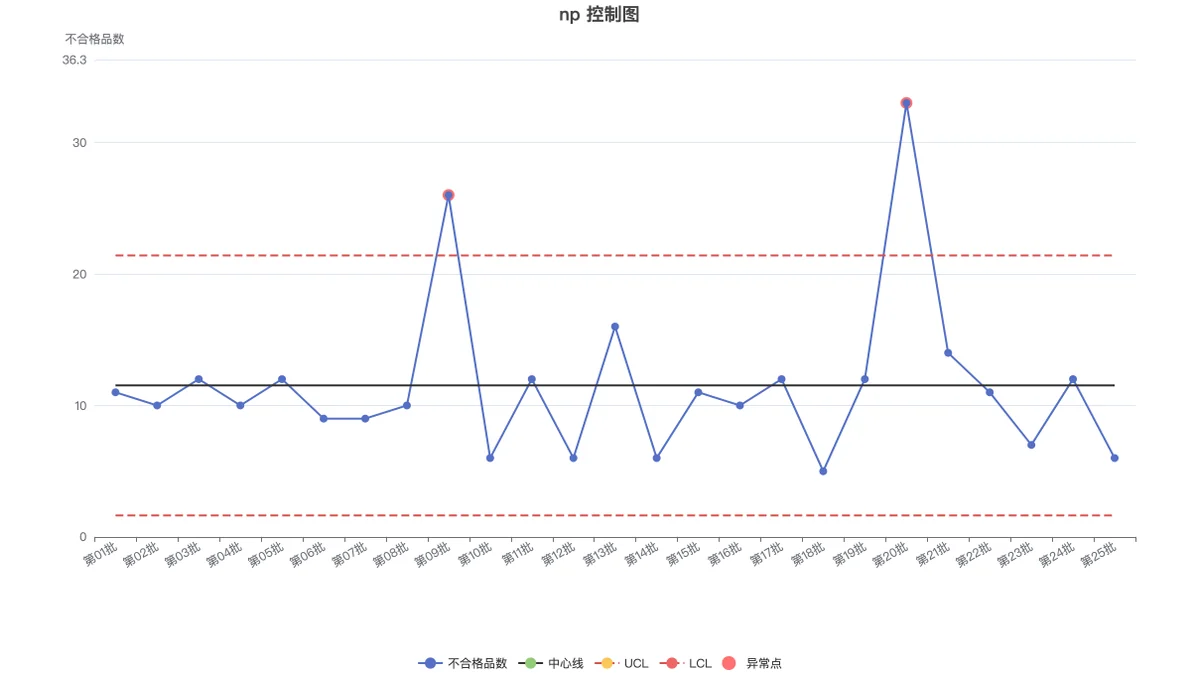
读图先找越限批次,再看是否存在成段同向偏离。随后回到前提卡核对独立性与过离散:如果批间差异大于二项抽样模型预期,单靠红点数量不足以定位根因,应把原料与机台等记录一并检查。
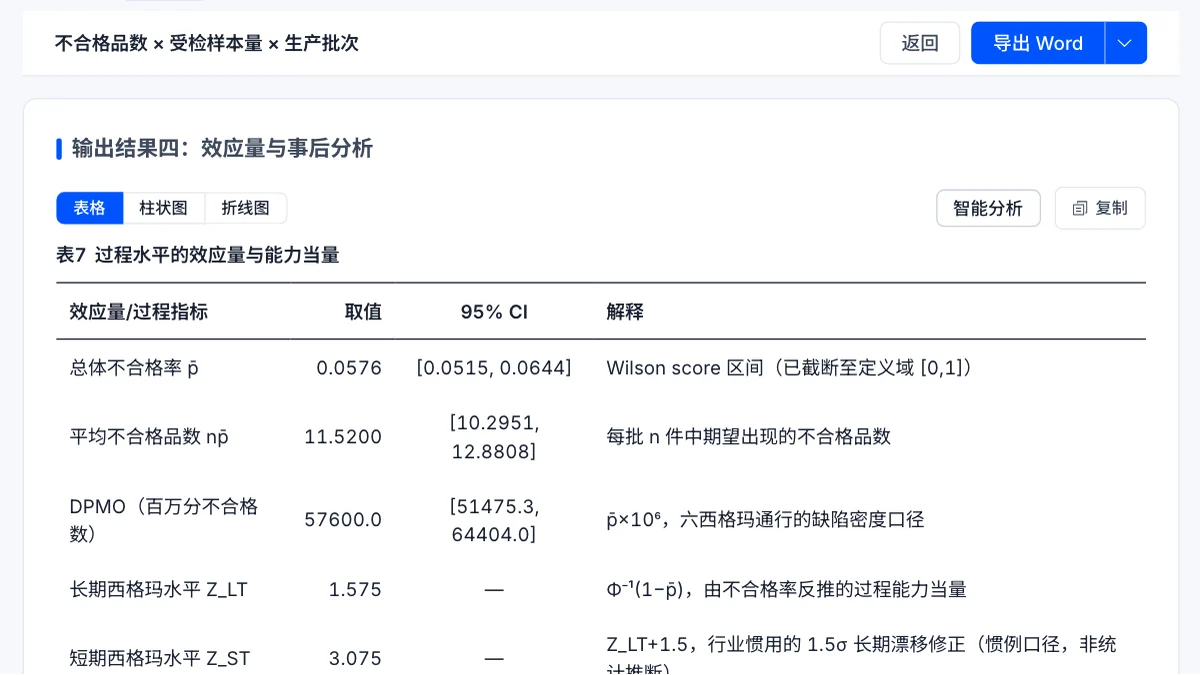
截图显示效应量与事后分析卡中的总体水平和置信区间。这些区间描述总体参数估计的不确定性,控制限描述子组件数的监控范围;它们回答不同问题,写报告时应分别标注用途。
监控结果写进质量记录
本次固定抽检的合并不合格率为0.0576,精确二项控制限为[3, 22],其越限名单与近似界限一致。研究同时发现过离散,需结合批次条件追溯额外变异,原因核实后再评价基准期,而非据此直接判断产品能力。
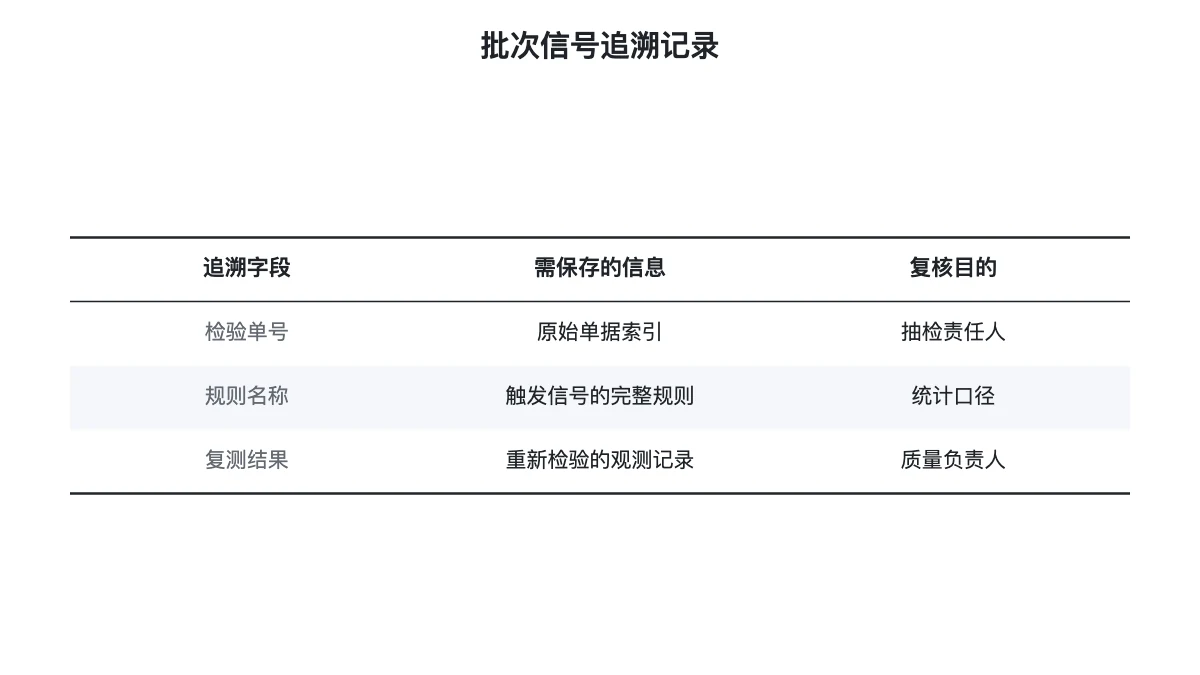
结果段后接一张排查记录表更便于现场使用。表中注明批次、对应检验数量、所用判异规则、追溯材料与复核状态,把统计信号和已确认的特殊原因分开记录;原因尚未核实时,保留待查状态并继续收集证据。
np控制图的常见错误
- 把缺陷总量写成不合格品件数,会改变统计对象;先确认每个受检产品是否只计一次,再选择对应计数模型。
- 只关注高于上限的批次,会漏看异常偏低的记录;同步核对检验尺度、漏报与生产条件变化,再判断是否属于持续改善。
- 用整段包含异常的数据直接固化长期基准,容易让异常参与界限估计;查明特殊原因后记录处理依据,并重新评估基准期的代表性。
延伸阅读
常见问题
np控制图适合哪些数据?
它用于各批受检数量完全相同的不合格品件数。每件产品按合格或不合格判定,样本量变化时应按不合格率监控。
不合格品数能填缺陷总数吗?
两者统计单元不同。一件产品可以出现多个缺陷,但不合格品计件时每件只记一次,应从检验记录源头区分。
没有越限就能判断满足规格吗?
越限针对过程稳定性,规格符合性取决于产品要求。两项应分开写,稳定性证据也需结合抽样独立性和批间差异。