P控制图怎么做:不合格品率与变动控制限
p控制图又叫不合格品率控制图,用来监控不合格品率:每个子组记受检数量和不合格品数,算出不合格率后画在图上,控制限随子组样本量逐组变化,所以也叫变动控制限。在本站「P 图」里放入不合格品数、样本量和批次三列,一步出图。
P控制图的数据要怎么排
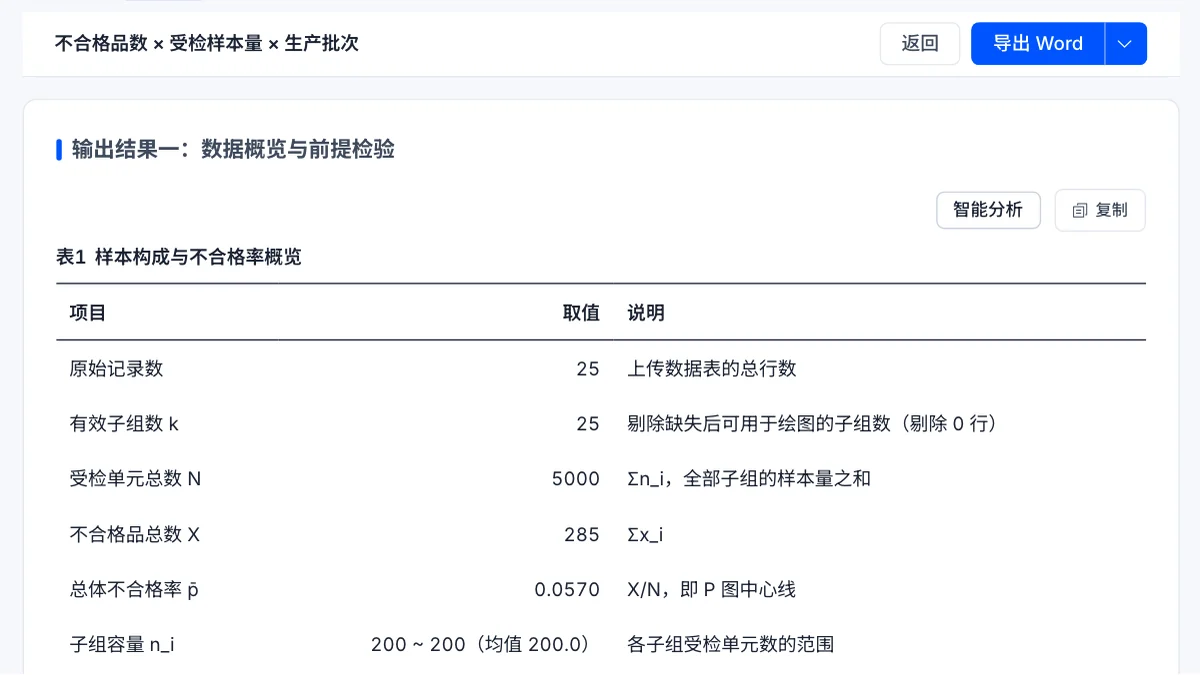
以下结果来自本站演示数据(模拟生成,不代表真实研究结论):25 个生产批次,每批受检 200 件,共 5000 件,不合格品 285 件。方法说明见帮助文章P 图。
| 列名 | 类型 | 放进哪个区 | 说明 |
|---|---|---|---|
| 不合格品数 | 定量 | 「不合格品数」区 | 每行一个批次,不能大于样本量 |
| 受检样本量 | 定量 | 「样本量」区 | 该批受检单元数,各批可以不同 |
| 生产批次 | 定类 | 「子组编号/批次」区 | 一行就是一个子组,行数就是子组数 |
子组数要不少于 20,页面会拦截少于 20 行的数据,本例 25 个子组。每个子组内的受检单元要彼此独立、同质,这是二项分布的前提,抽样方案要事先想好。
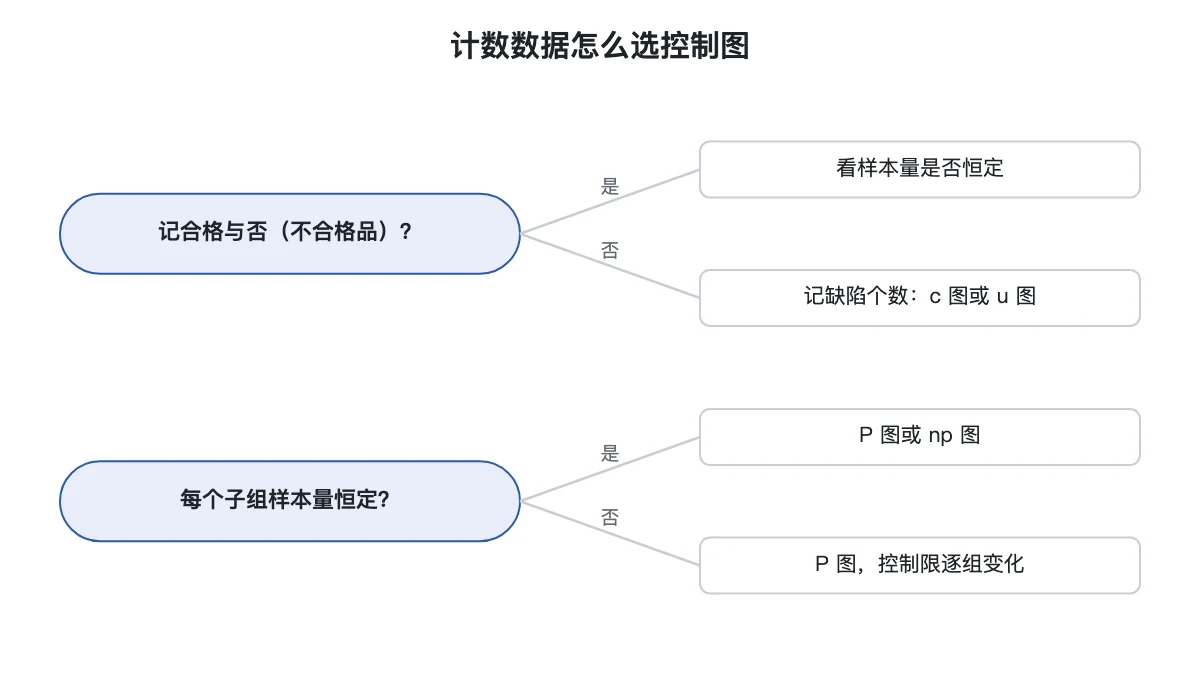
手上是计数数据时,先判断记的是合格与否还是缺陷个数,再看每组样本量是否恒定,下图给出选图的判断:
P控制图怎么做
- 在本站方法列表里选「P 图」,上传数据,或点用演示数据试一试。
- 将不合格品数放进「不合格品数」区,受检样本量放进「样本量」区,生产批次放进「子组编号/批次」区,没有其他控件要设。
- 点开始分析,报告给出前提检验、控制限与稳态检验、控制图、效应量与事后比较、结论五张卡。
不合格率与变动控制限怎么算
总体不合格率是不合格品总数除以受检总数:285 除以 5000,p̄=0.0570,95% 置信区间 [0.0509, 0.0638],它就是中心线。第 i 个子组的控制限是 p̄±3√(p̄(1−p̄)/n_i),并在 0 到 1 之间截断,n_i 是该组样本量。
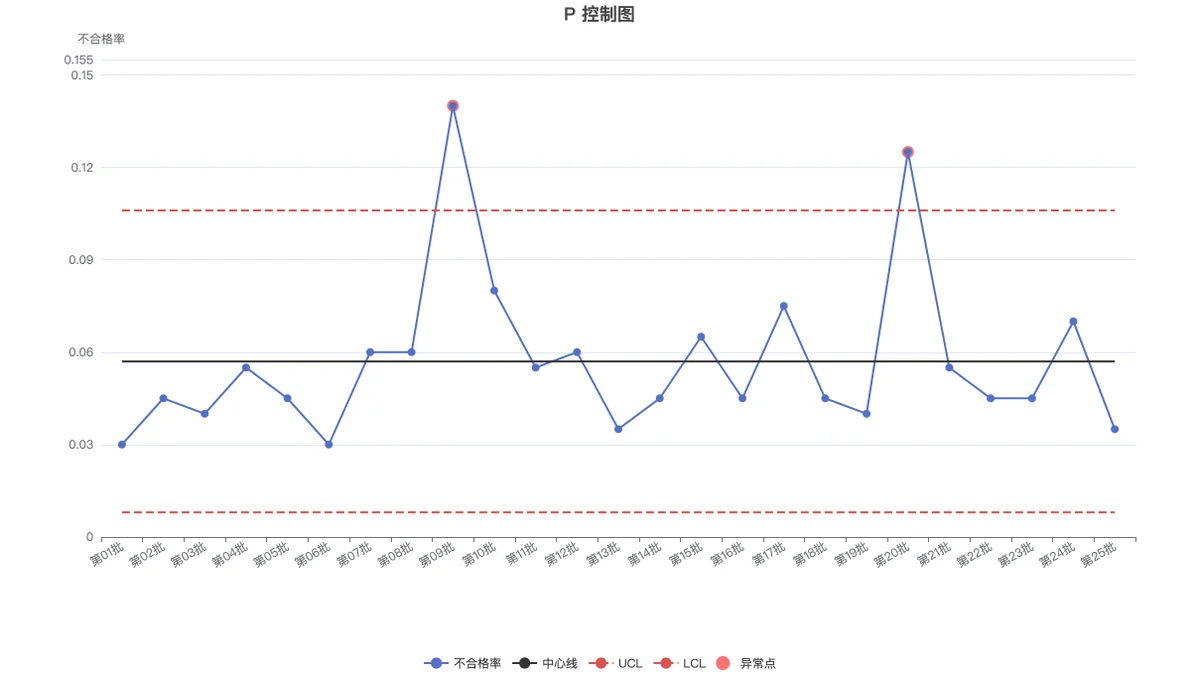
样本量不同,控制限就不同:样本量大的批次控制限窄,样本量小的批次控制限宽,图上控制限呈阶梯状,这是 P 图的正常特征,不是公式错误。本例每批都是 200 件,所以上限 0.1062、下限 0.0078 对所有批次都一样,是两条水平线。要看变动控制限的阶梯形状,需要用样本量不等的数据。
超限批次怎么读
25 个批次里,第09批不合格率 0.140,第20批 0.125,都超出上限 0.1062,其余批次在界内。受控时 25 个点期望只有 0.0675 个误报,精确二项检验 p=0.002,对名义随机虚警模型存在反证,但不能确认任一信号的具体原因。事后比较把每批与其余批次的合并率对比并做 Bonferroni 校正,第09批、第20批校正后 p 都小于 0.001。
前提检验提示了什么
P 图依赖二项分布的正态近似,报告先检验前提:
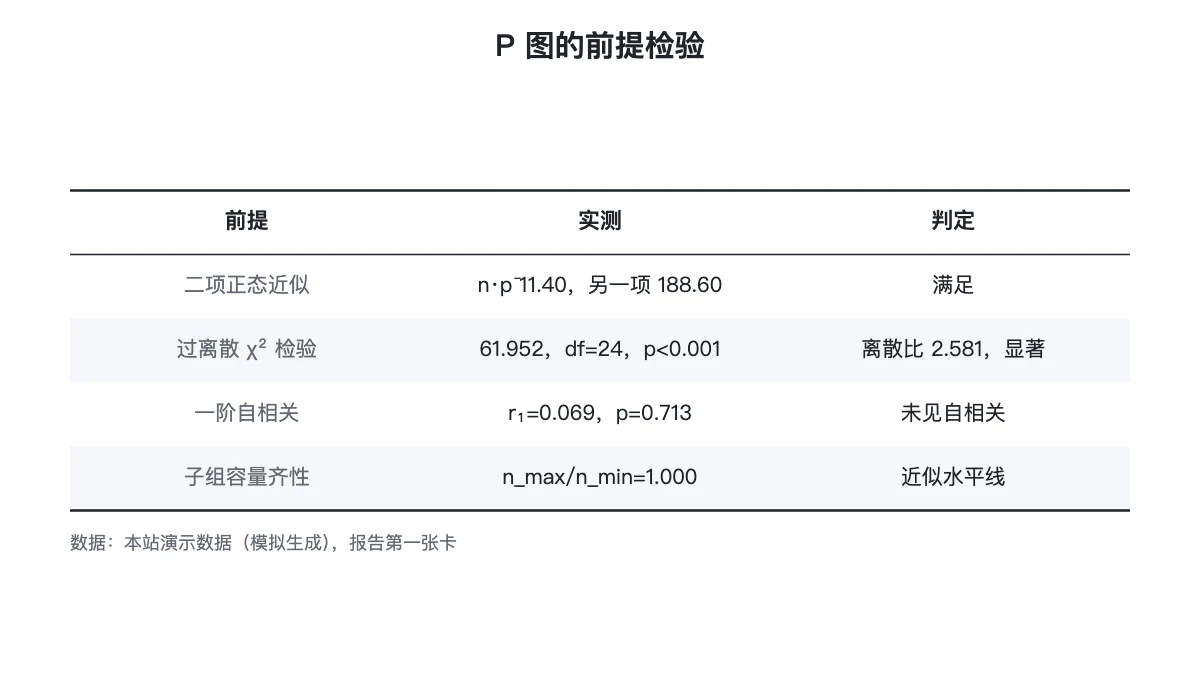
最小批次的 n·p̄=11.40、n·(1−p̄)=188.60,都不小于 5,正态近似成立;一阶自相关不显著。过离散检验 χ²(24)=61.952,p<0.001,离散比 2.581,说明批次间有超出二项抽样的额外变异,常见于原料批次或班次差异,解读时要把这一点连同结论一起写进报告。
论文里怎么写 P 控制图
采用 P 控制图监控 25 个生产批次、共 5000 件产品的不合格品率。总体不合格率 p̄=0.0570(95%CI [0.0509, 0.0638]),控制限按 p̄±3√(p̄(1−p̄)/n_i) 逐批计算。第09批、第20批超出上控制限,精确二项检验显著(p=0.002),过程未处于统计受控状态;过离散检验显著,提示批间存在额外变异。
表和结论句可以直接誊进论文的结果部分。开通会员后可导出 Word / PDF 报告、使用 AI 解读。
P控制图常见错误
- 用来监控缺陷个数:P 图记的是合格与否,一个产品可能有多个缺陷时要用 c 图或 u 图。
- 子组样本量太小:n·p̄ 不到 5 时正态近似不成立,3σ 控制限会失真,要加大每组样本量。
- 看到超限就删点重算:原因不明时删点会压低控制限,要先回溯超限批次的人机料法环。
- 忽略过离散提示:批间有额外变异时,3σ 限的误报率会偏离名义值,要先查批次差异。
把本文方法用于生产质量评价时,还需先核对量测系统,再报告过程表现。下列已发布教程分别讨论量具重复性与再现性、过程能力报告,二者提供后续工作入口,并非本文试验结果的证明。
延伸阅读
常见问题
P控制图什么时候用?
监控合格与否的计数数据,每个子组记受检数量和不合格品数,画出各子组的不合格品率。子组样本量可以不等,控制限随各组样本量逐组计算,呈阶梯状。
P 图的变动控制限怎么算?
上下限取中心线加减 3 倍标准误,标准误是中心线乘(1 减中心线)再除以该组样本量后开方,并在 0 到 1 之内截断。样本量大的组控制限窄,样本量小的组控制限宽。
报告提示过离散是什么意思?
子组间的波动超过二项分布抽样能解释的程度,常见于批次或班次之间有额外差异。演示数据离散比 2.581,过离散检验显著,要回溯各批次的原料与班次差异。