过程能力分析规格限怎么填:上限、下限与目标值
规格限怎么填,应先把工程要求对应到规格下限、规格上限与可选的目标值,再核对它们和测量数据使用相同单位。上下限来自产品要求,目标值来自预期中心;先确认输入含义,再阅读能力指数,才有明确的比较基准。
规格输入看似正确却读错的现象
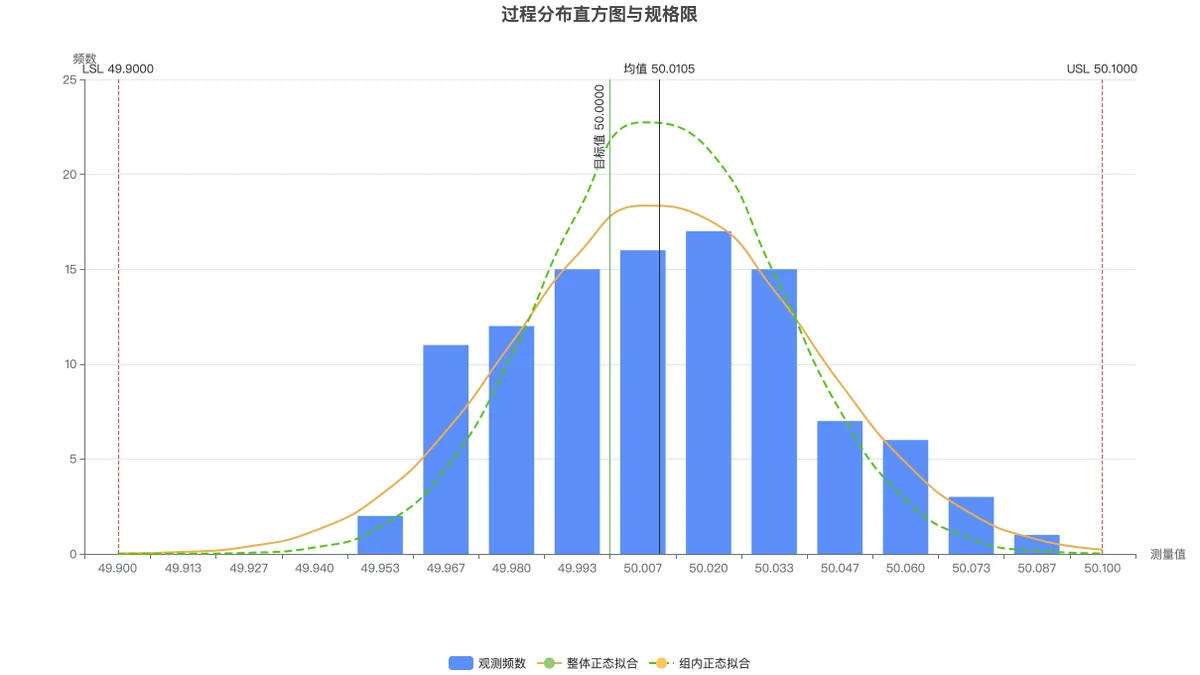
以下结果来自本站演示数据(模拟生成,不代表真实研究结论)。本例按生产批次整组抽取,保留 105 行轴径测量记录;完整子组保留下来,组内波动的估计与把各行任意打散抽样具有不同含义。
本例设定规格下限为 49.9、规格上限为 50.1,目标为 50,单位均为毫米。这些值属于模拟场景的工程设定,实际研究应以产品适用的图纸或规格书为依据;复制本例的输入只适用于复现演示,无法直接用来评价其他产品。
| 输入内容 | 依据 | 核对重点 |
|---|---|---|
| 规格下限 | 双侧要求的下边界 | 与测量同单位 |
| 规格上限 | 双侧要求的上边界 | 应大于下边界 |
| 目标值 | 工程要求的预期中心 | 与规格中心分别说明 |
| 子组标识 | 采样与生产记录 | 同组测量有合理的共同条件 |
输入前还应记录规格版本、适用产品和检验阶段。某项轴径要求若在不同产品或检验位置发生变化,就需要分别评价,合并成一个测量分布再套统一上下限,会把不同判定标准混在一起。
规格上限与目标值混淆的原因
样本范围描述已经测到什么,规格界限描述工程上要求什么,两者即使数值接近也具有不同角色。用观测极值回填规格,会让越差的数据获得越宽松的界限;这类输入在算术上可能成立,却改变了能力研究所要回答的问题。
控制限也有独立含义:它随过程波动估计,用于识别是否有特殊原因,而规格限来自外部要求。稳定过程可能持续生产超规品,观测期内无超规也可能伴有不稳定,能力研究因此需要把两种判据各自留档。
目标与中点的混淆会影响 Cpm 的解释。报告的 Cpk 关注均值到较近规格边界的距离,而填入目标后出现的 Cpm 还会考虑偏离目标的损失;两者服务的工程问题不同,指标大小应与输入口径一起报告。
规格限怎么填的解决步骤
- 从适用的工程文件核对上下限和目标,确认测量列与输入值的量纲一致,再检查下限小于上限。
- 打开「过程能力分析」,载入轴径数据,按采样方案保留测量次序与生产批次,将本例的双侧要求和目标逐项填入。
- 开始分析后先核对前提检验与规格标记,再阅读主结果表;将使用的规格来源与本次数据选择一起写入研究记录。
怎么确认规格输入已经核对
首先检查结果分布图上规格线和测量值是否处于相同尺度,尤其要查毫米与其他长度单位的混用。图上的两条规格线应与输入对应;图形能帮助发现量纲错误,却无法核实文件中的要求是否适用于当前产品。
本次主结果 Cpk 为 1.229,其区间为 [1.032, 1.425]。点估计与区间表达了不同精度的信息,应将预先约定的评价标准与区间口径一起写清;填对规格只完成了输入核对,还需依据前提检验限制后续解释。
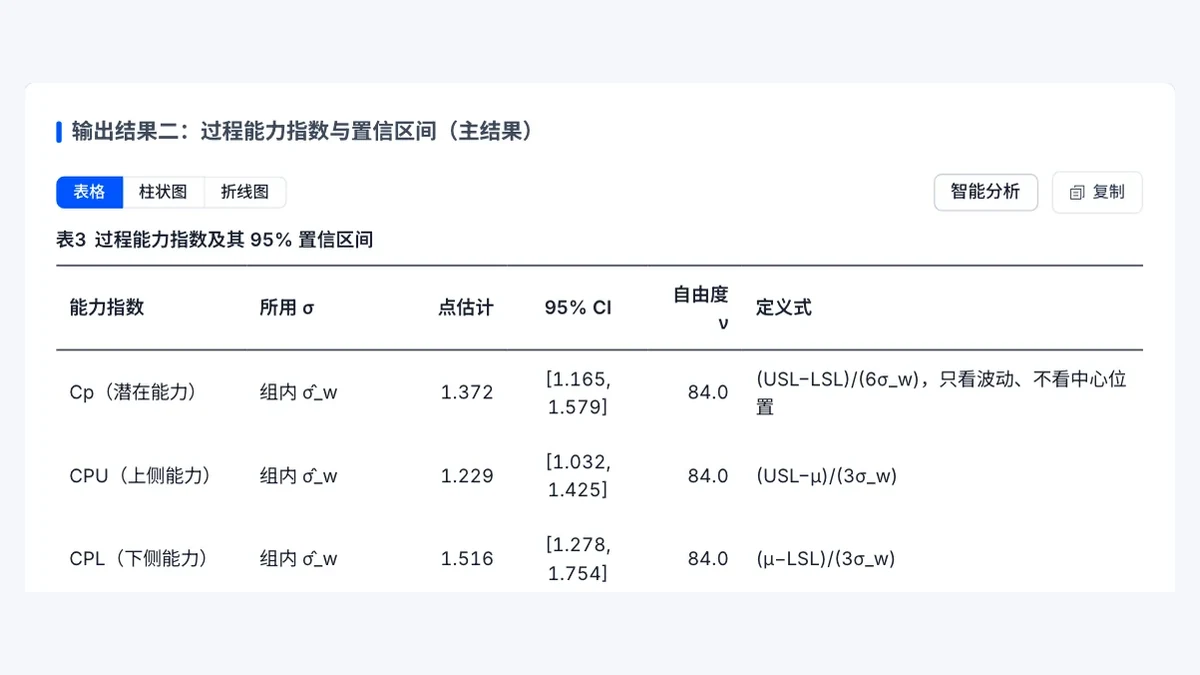
能力数字与未来表现之间还隔着稳定性和独立性等条件。本次报告检出过程未受控,且存在显著一阶自相关,这些指数只能作为观测期描述,组内口径还可能偏乐观。应先调查采样期内的特殊原因与相邻观测相关性,再讨论未来能力。
规格记录如何形成可复查的证据
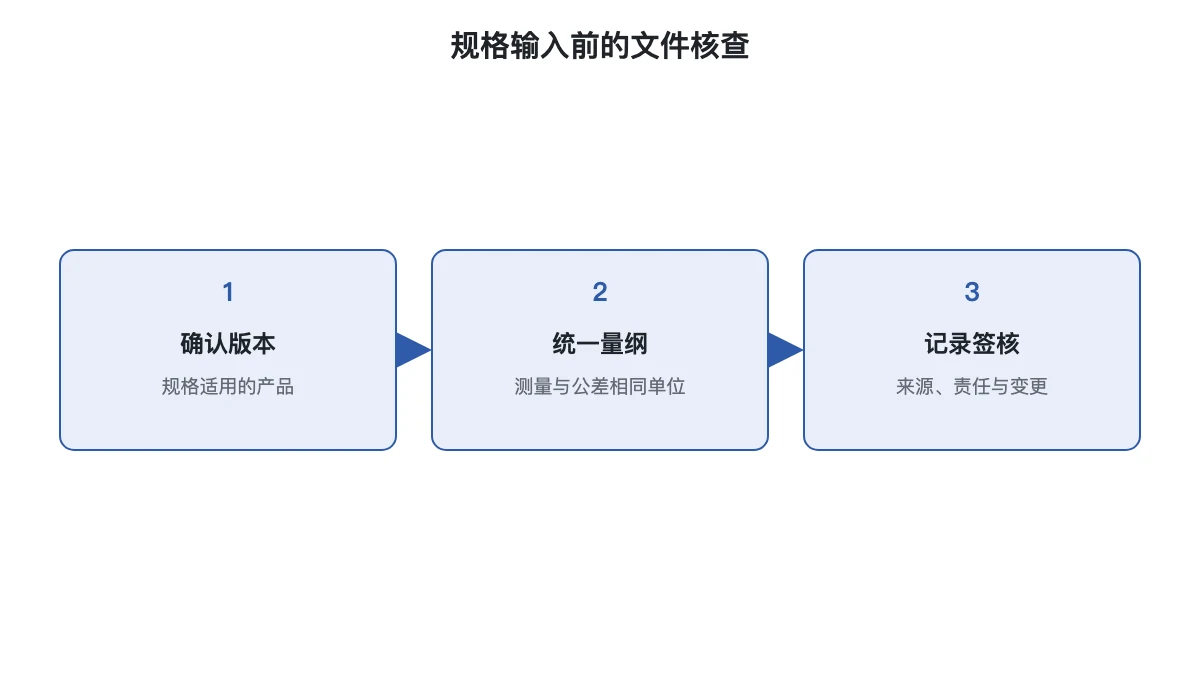
下图补充的是交接文件关系,便于把本次计算与产品要求建立对应。保留原始测量、规格版本和过程状态说明,后续即使重新计算,也能辨认变化来自数据还是评价基准。
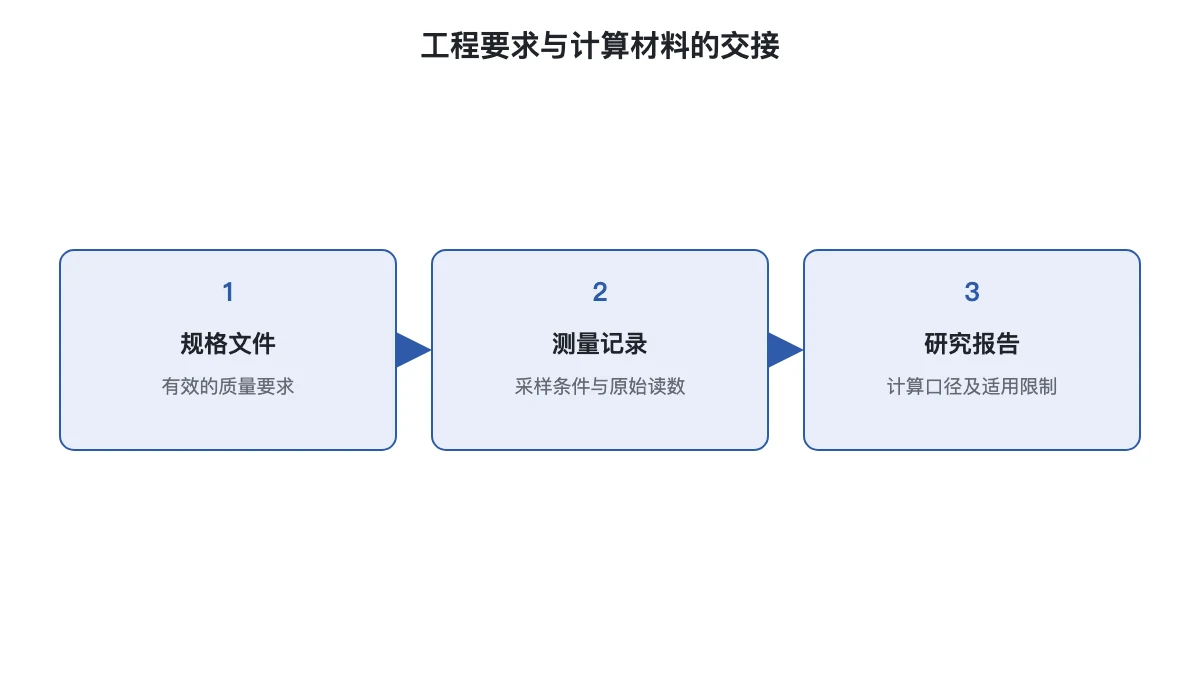
可以这样写记录:依据指定规格文件评价轴径测量,使用生产批次作为子组结构,并同时报告能力指数和前提诊断。实际结论应注明稳定性检查结果;本模拟场景仅说明输入与结果如何相互核对,不给出真实产品的验收结论。
开通会员后可导出 Word / PDF 报告、使用 AI 解读。导出前再核对一次测量单位与规格版本,避免仅凭报告中一个指数完成工程交接。
延伸阅读
常见问题
规格限怎么填才能与轴径单位一致?
规格与测量值应使用同一单位,并依据有效的图纸或要求填写。先核对上下限的数值关系,再保存规格来源与适用产品的说明。
规格上限可以按样本最大值填写吗?
样本最大值是观测结果,规格上限是外部要求,两者来源不同。用样本范围充当规格会使评价标准随数据变化,失去工程比较的意义。
目标值一定等于规格中心吗?
目标来自工艺或产品要求,可以与双侧规格的几何中心不同。应交代目标的来源,填入后再解释同时考虑波动和目标偏离的指标。